隔离器泄漏测试:压力衰减法与ISO 10648-2密封等级详解
隔离器好不好用,关键在腔体密不密封。无论是保护无菌产品的正压隔离器,还是保护操作人员免受高活性物料伤害的负压隔离器,都必须能证明自己是密闭的。本文讲清楚隔离器泄漏率怎么定义、压力衰减法泄漏测试怎么做、ISO 10648-2的密封等级怎么看,以及为什么温度才是决定测试结果是否可信的关键变量。
为什么隔离器必须做泄漏测试
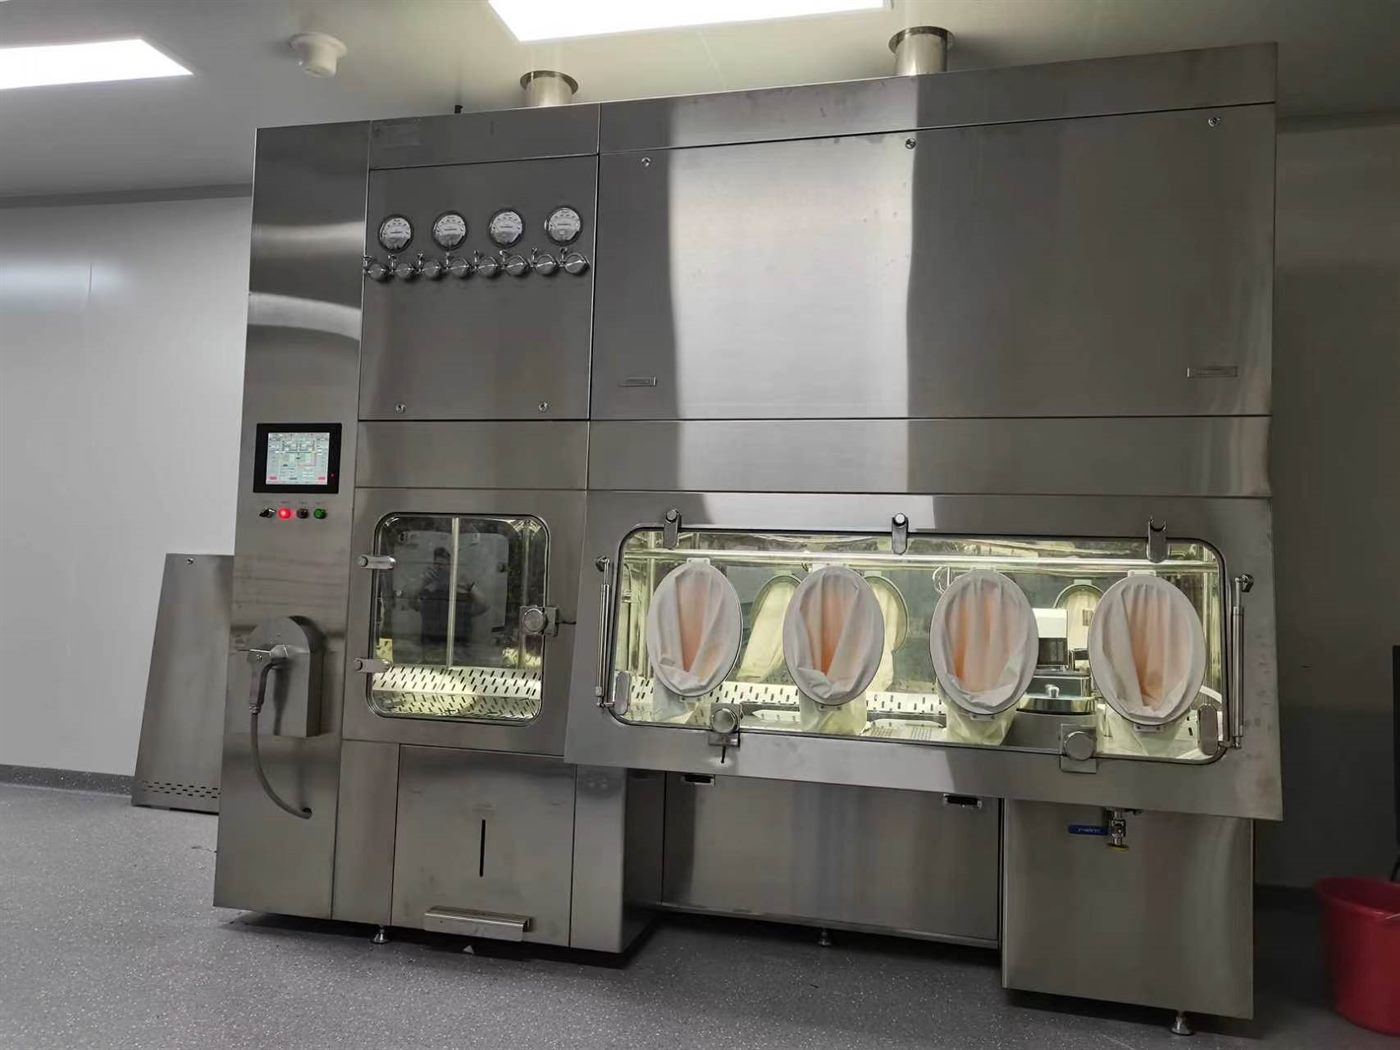
隔离器(也叫密闭隔离器、手套箱、屏障隔离系统)用一道实体墙加上压差,把工艺区和房间隔开。如果腔体漏气:
- 无菌隔离器靠正压把房间空气挡在外面。泄漏过大时,开门或快速动作手套的瞬间压差可能塌掉,房间空气被吸进腔体。
- 负压防护隔离器靠负压让泄漏只往里走。泄漏过大会让排风超负荷、负压变弱,一旦出现异常,高活性粉尘外泄的风险就上升。
- VHP灭菌(过氧化氢生物除污染)时腔体内是几百ppm的过氧化氢。腔体漏气,房间里的操作人员就会暴露,灭菌循环也更难稳定复现。
欧盟GMP附录1(2022版)要求按规定频次、用合适的方法确认隔离器及其手套系统的完整性。落到实际操作上,就是“腔体泄漏测试 + 独立的手套完整性管理”两件事。
小时泄漏率与ISO 10648-2密封等级
ISO 10648-2《密封外壳 第2部分:按密封性分级及相关检验方法》用小时泄漏率Rf表示密封性:每小时泄漏的气体体积除以腔体容积。因为是比值,小型无菌检查隔离器和大型灌装线隔离器可以直接比较。
| ISO 10648-2等级 | 小时泄漏率Rf(h-1) | 折算(每小时占腔体容积的%) |
|---|---|---|
| 1级 | ≤ 5 × 10⁻⁴ | ≤ 0.05 %/h |
| 2级 | ≤ 2.5 × 10⁻³ | ≤ 0.25 %/h |
| 3级 | ≤ 1 × 10⁻² | ≤ 1 %/h |
| 4级 | ≤ 1 × 10⁻¹ | ≤ 10 %/h |
这个标准源于核工业,核工业里最严的等级很常见。制药用无菌隔离器和负压防护隔离器一般按2级或更高来要求,但具体等级应来自你的风险评估和用户需求说明(URS)。写URS时要把测试压力和测试方法一起写进去——只报一个泄漏率而不说测试条件,数值之间没法比。
几种测试方法
| 方法 | 原理 | 常见用途 |
|---|---|---|
| 压力变化法(压力衰减法、保压测试) | 把密闭腔体打到测试压力,关断后记录一段时间内的压力变化。 | 制药隔离器最常用的日常测试,容易做进隔离器PLC实现自动测试。 |
| 恒压法 | 把腔体维持在测试压力,测量维持压力所需补入(或抽出)的气体流量。 | 大型或刚性较差、压力不易稳定的腔体。 |
| 氧气法 | 在充惰性气体的腔体里测氧浓度上升。 | 惰性气氛手套箱。 |
| 检漏定位(肥皂液、示踪气体、超声) | 找出漏点在哪,而不是测漏多少。 | 测试不合格后的排查,以及出厂验收(FAT)。 |
压力衰减法怎么做
一次压力衰减泄漏测试分三个阶段:
- 加压(或抽负压)。隔离器处于密闭状态——门关闭、传递口盖好、手套装好或用盲板封住、进排风阀关闭——把腔体打到测试压力。测试压力一般明显高于运行压力,由技术规格确定(例如正压或负压几百帕)。
- 稳定。压缩或膨胀会让腔内空气温度变化,手套、袖套、密封件等柔性部件也会慢慢回弹,所以即使不漏,压力也会漂移。必须等它稳定后才开始计量。
- 计量。关断腔体,记录测试时间内的压力变化,同时记录腔内温度和大气压。
小时泄漏率怎么算
对于刚性腔体、温度不变的情况,小时泄漏率由压力变化相对于腔内绝对压力求得:
Rf ≈(Δp ÷ p绝对)÷ t(t以小时计)
以上图为例:0.5小时内压力变化30 Pa,腔内绝对压力约100,800 Pa(大气压减500 Pa):
Rf ≈(30 ÷ 100,800)÷ 0.5 ≈ 6 × 10⁻⁴ h-1
刚好超出1级(5 × 10⁻⁴),但完全满足2级(2.5 × 10⁻³)。反过来算:做30分钟测试,2级隔离器最多允许掉压约125 Pa,1级只允许约25 Pa。
温度:决定测试结果的变量
因为计算基于绝对压力,很小的温度变化影响就很大。密闭空气的压力与绝对温度成正比:
Δp ≈ p绝对 × ΔT ÷ T → 101,000 Pa × 0.1 K ÷ 293 K ≈ 35 Pa
腔内空气温度只变0.1 ℃,压力就变约35 Pa——比1级隔离器30分钟内的全部允许值还大。腔体在降温时,正压测试下漏的隔离器可能显得“不漏”,负压测试下不漏的反而显得“漏”。所以压力衰减测试要可靠,必须做到:
- 房间和腔体温度稳定:测试期间没有空调波动、照明或工艺发热变化,也没有人把手伸进手套。
- 计量前有规定的稳定时间。
- 结果连同腔内温度(长时间测试还包括大气压)一起记录,并据此修正泄漏率。
- 压力传感器的分辨率和校准能满足几帕级别的差值。
测试操作与合格标准
| 项目 | 推荐做法 |
|---|---|
| 测试状态 | 在规定状态下测:手套装好(如手套单独测试,则手套口加盲板)、门和RTP主阀关闭、阀门关闭,并记录是哪种状态。 |
| 测试压力 | 按URS和确认方案规定;一般与运行时同为正压或同为负压,例外需论证。 |
| 时间 | 稳定时间和计量时间固定;计量窗口越长,分辨率越好。 |
| 合格标准 | 由规定等级推出最大小时泄漏率(或最大压力变化),并留出与等级限值之间的余量。 |
| 测试频次 | 出厂验收(FAT)和现场验收/运行确认(SAT/OQ)时必测;按规定周期例行测试;任何影响密封边界的操作后(换手套、换密封条、拆视窗)要测;很多企业在每次VHP灭菌前也做一次。 |
| 趋势分析 | 对结果做趋势跟踪。泄漏率缓慢上升,往往说明某道密封在老化,可以在失效前发现。 |
手套要单独测试
手套和袖套是密封边界中最薄弱、更换最频繁的部分。手套上的一个针孔,相对整个腔体来说泄漏量很小,腔体泄漏测试可能测不出来。所以手套完整性要单独管理:使用前目视检查,再用专用手套检漏仪对每个手套口做物理测试(对单只手套做压力衰减),频次按风险和使用情况确定。
枫古隔离器的配置
枫古无菌灌装隔离器配备压力衰减法腔体自动泄漏测试,并对所装手套组件进行手套完整性测试;负压隔离器按ISO 10648-2设计密闭完整性。具体等级、测试压力和测试方法在URS中确认,并在出厂和现场验收时验证。选型可参考制药隔离器怎么选和正压隔离器与负压隔离器的区别。
常见问题
制药隔离器的泄漏率多少算合格?
制药用无菌隔离器和负压防护隔离器一般按ISO 10648-2的2级(小时泄漏率 ≤ 2.5 × 10⁻³ h-1,即每小时0.25%腔体容积)或更高等级要求。具体等级由风险评估确定,并且必须同时写明测试压力和测试方法。
为什么隔离器上午测试合格、下午就不合格?
几乎都是温度造成的。腔内空气温度变化0.1 ℃,压力就变约35 Pa。要稳定温度、测试时不要把手伸进手套,并按实测温度修正结果。
每次VHP灭菌前都要做泄漏测试吗?
很多企业会在每次VHP灭菌前做一次压力衰减测试,因为灭菌时腔体漏气,房间里的人员会暴露在过氧化氢中。具体频次应基于风险写进SOP。
腔体泄漏测试能代替手套检漏吗?
不能完全代替。手套上的针孔可能小到在整腔测试中看不出来,手套需要单独做目视检查和手套检漏仪测试。


