冻干机 VHP 灭菌:为什么难、冷凝怎么控、循环怎么开发
冻干机是无菌灌装线上最难做 VHP 灭菌的设备之一——不是因为原理复杂,而是因为它的结构和工作温度天生跟 VHP 作对:多层料架、板层夹层、极低的表面温度,每一处都在给气体循环制造麻烦。冻干机 VHP 灭菌(冻干机过氧化氢灭菌器)做得好不好,直接决定这条线的批放行能不能过。本文只讲冻干机这一个对象——为什么难、冷凝怎么控制、循环怎么开发验证,以及和灌装线怎么对接。
为什么冻干机比一般设备难做 VHP
VHP 灭菌的核心是”浓度 × 时间”,而冻干机的结构恰好在这两件事上都制造麻烦:
- 多层料架,气体分布不均:冻干箱内通常有多层水平料架,气体要均匀覆盖每一层、每个角落,负荷分布天然比单层腔体复杂,布点验证的点位也更多。
- 板层温度低,冷凝风险高:冻干机的板层在制冷模式下温度很低,VHP 一旦接触到低温表面就容易冷凝成液态过氧化氢——冷凝不仅拉长灭菌后的通气时间,残留的液态过氧化氢还可能腐蚀设备表面。这是冻干机 VHP 灭菌与普通设备内腔灭菌最大的区别。
- 连线灌装,验证边界复杂:很多冻干机直接和无菌灌装线连通,VHP 循环要覆盖的不只是冻干箱本身,还包括与传送通道、进料口的交界面,边界定义不清会留下灭菌盲区。
怎么控制冷凝:核心是先控住板层温度
冷凝控制的关键不在 VHP 发生器本身,而在循环开始前把板层温度提到安全区间——通常要求板层表面温度高于循环设定的露点温度一定余量,才能保证 VHP 蒸汽在板层表面不会液化。规范做法:
- 循环前先升温板层,达到目标温度后再启动 VHP 注入;
- 循环全程实时监测板层温度与露点,一旦接近冷凝临界点自动降低进气速率或暂停;
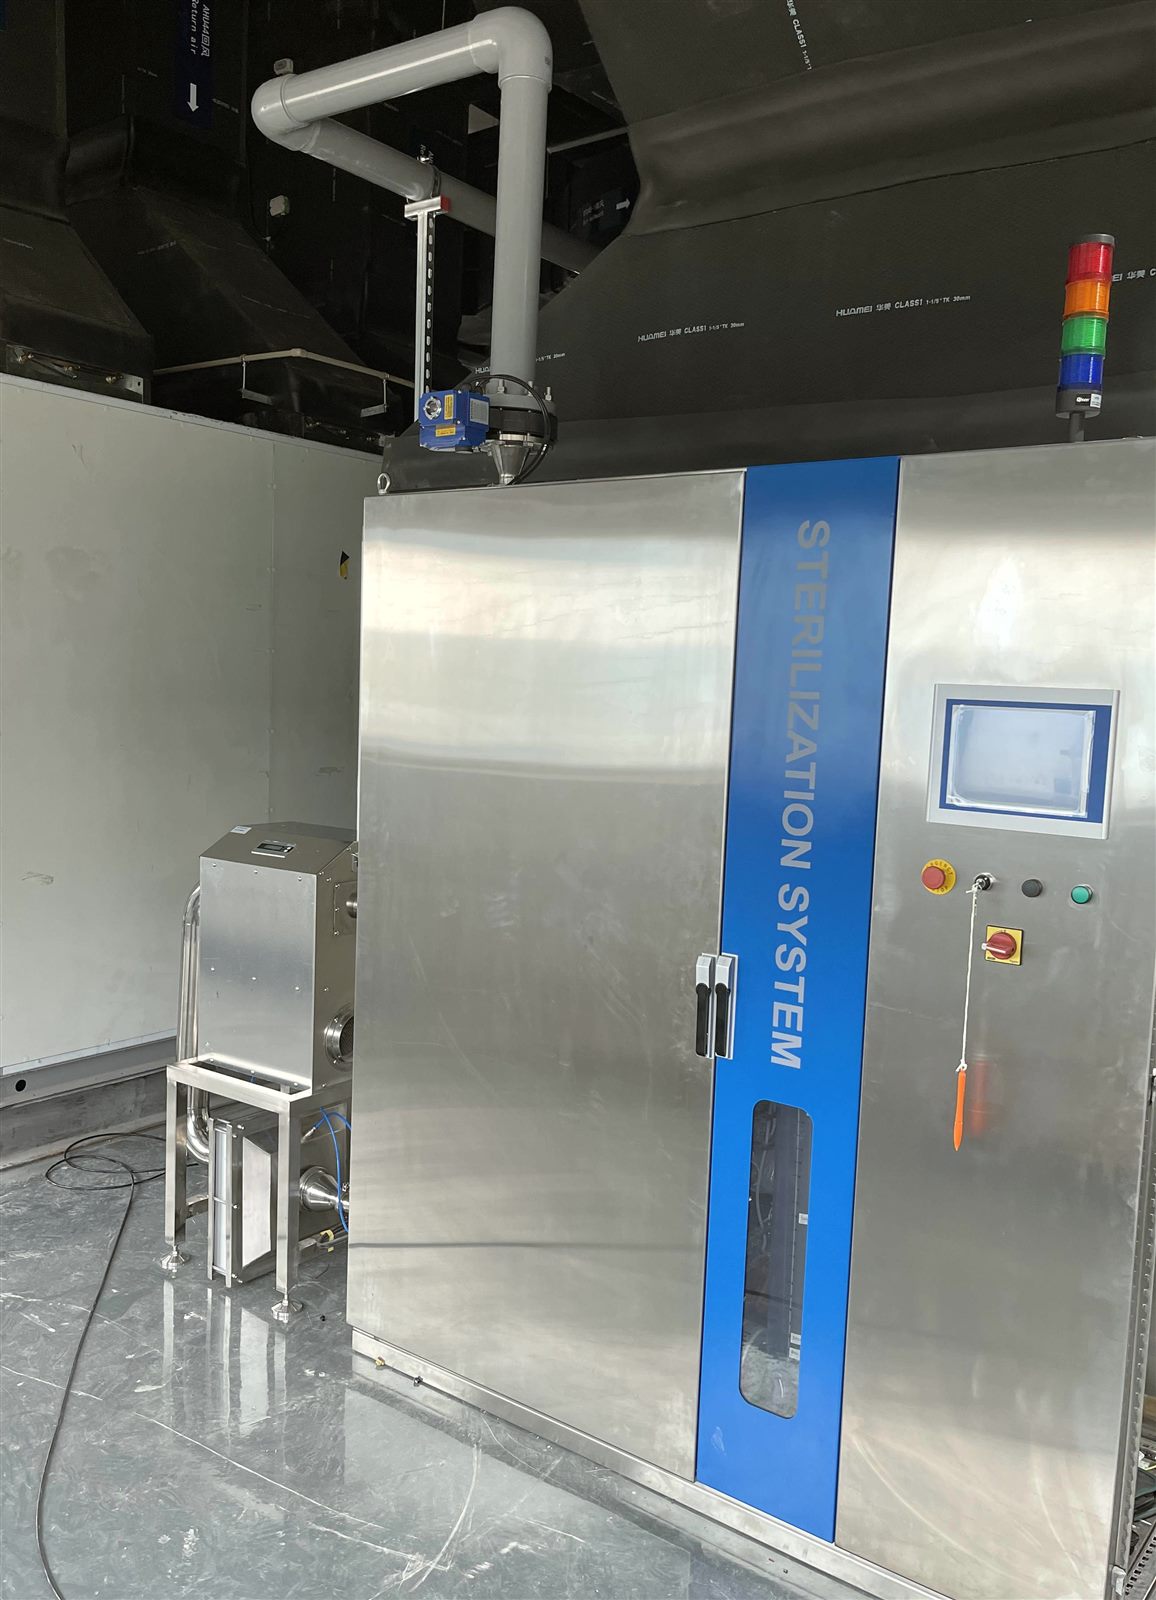
- 用管道循环式 VHP 发生器把气体直接打入箱体并循环,而不是被动扩散——循环流动能减少局部死点积液。
VHP 循环参数(浓度、湿度、饱和度、冷凝)的通用原理见《VHP 循环参数:浓度、湿度、饱和度与冷凝控制》;冻干机的特殊之处在于**冷源本身就在腔体内**,控制难度比普通洁净室更高。
循环开发与验证:布点在哪
| 要素 | 说明 |
|---|---|
| 生物指示剂布点 | 每层料架至少布点,重点覆盖最冷、离进气口最远的位置(通常是最底层或角落),证明 ≥6 对数级杀灭。 |
| 化学指示剂 | 辅助确认气体分布均匀性,快速定位循环死角。 |
| 温度/露点监测 | 循环全程记录板层温度曲线,作为冷凝风险的直接证据。 |
| 通气与残留 | 循环结束后延长通气,残留过氧化氢排至安全值(常见 ≤1 ppm)才能进料。 |
| 各种叫法 | 冻干机 VHP 灭菌、冻干机过氧化氢灭菌器、冻干机 VHP 灭菌设备、lyophilizer VHP 灭菌。 |
完整的循环开发与 IQ/OQ/PQ 流程见《VHP 灭菌验证执行规范:工艺开发与 IQ/OQ/PQ》,6-log 验证的通用方法见《VHP 循环如何验证:生物指示剂与 6-log 标准》。
和灌装线连接时要注意什么
冻干机直接连通无菌灌装线时,VHP 灭菌的范围要覆盖冻干箱与灌装隔离器/RABS 之间的整条传送通道,不能只做冻干箱本体。设计时要和无菌灌装隔离器的循环一起规划,确保交界面两侧的浓度和接触时间都能达标,不留灭菌盲区。
常见问题
冻干机做 VHP 灭菌一定会冷凝吗?
不一定。只要循环前把板层温度提到安全区间、全程监测露点,冷凝风险可以控制在很低水平;真正出问题的是没有升温或监测缺失的情况。
冻干机 VHP 灭菌要多久?
取决于箱体容积、料架层数和目标浓度,通常比普通洁净室内腔灭菌耗时更长,因为要兼顾冷凝控制和多层布点覆盖,具体时间应由循环开发数据确定。
能不能用移动式 VHP 设备做冻干机灭菌?
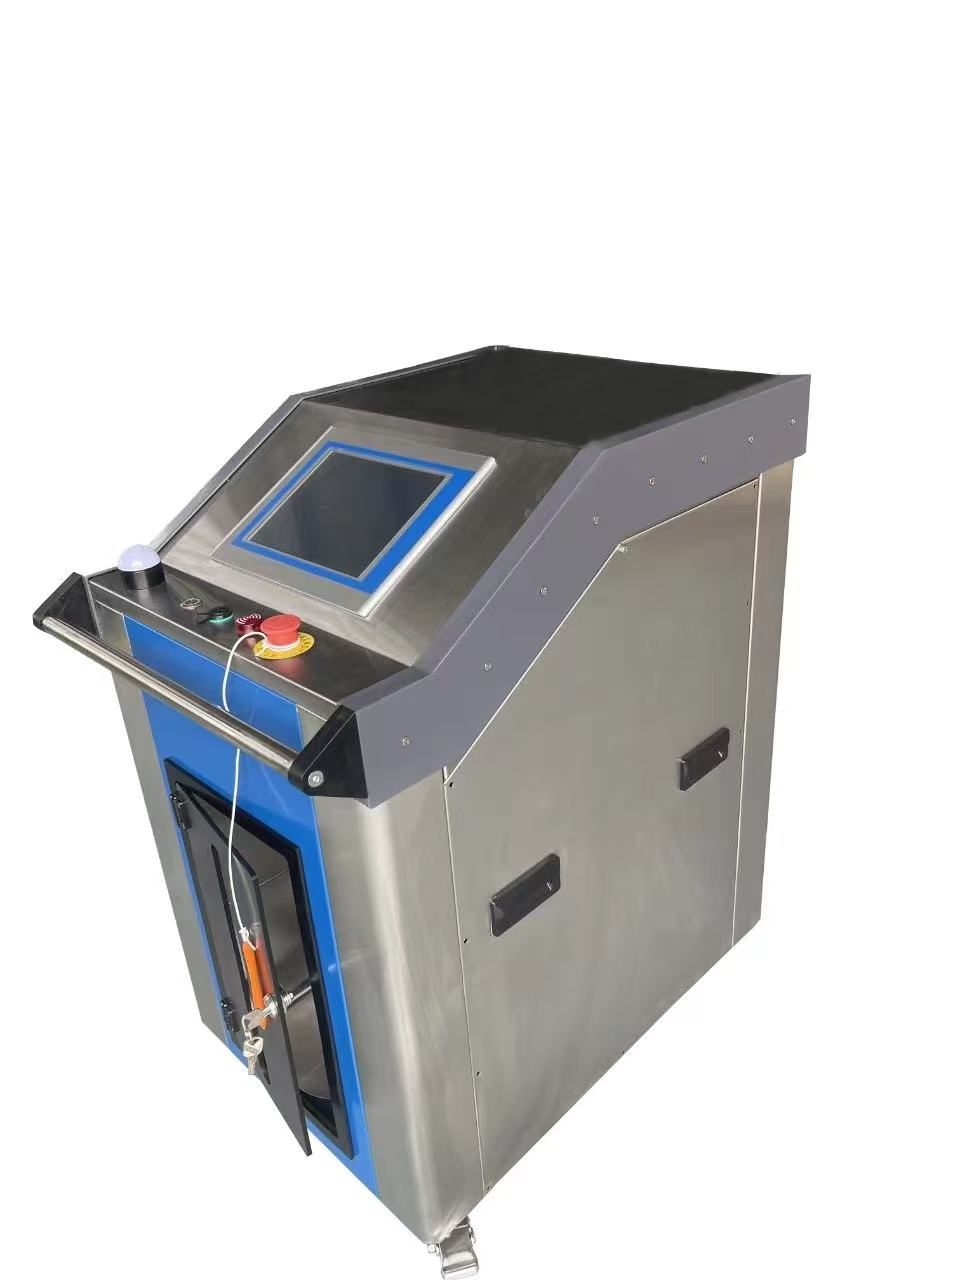
冻干机内腔灭菌通常用管道循环式设备直接注入箱体,更适合精确控制浓度和流向;移动式设备更多用于房间级空间灭菌,两者原理相通但形态不同。
相关产品


冻干机要做可验证的 VHP 灭菌?
把你的冻干机型号、料架层数和是否连线灌装告诉我们,枫古会为你开发针对性的 VHP 循环——冷凝控制、布点验证与灌装线对接一体设计。